Fabricant de blocs de matrices forgés sur mesure | Fournisseur d'acier à moules 5CrNiMo, H13, D2, 718 | HHF
- HHF
- HENAN
- 45 JOURS
- 200 pièces par mois
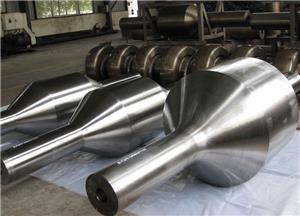
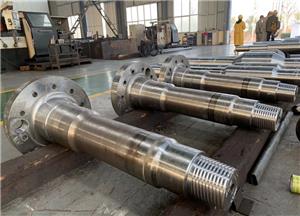
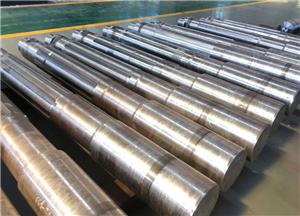
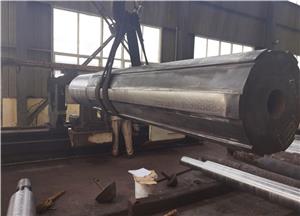
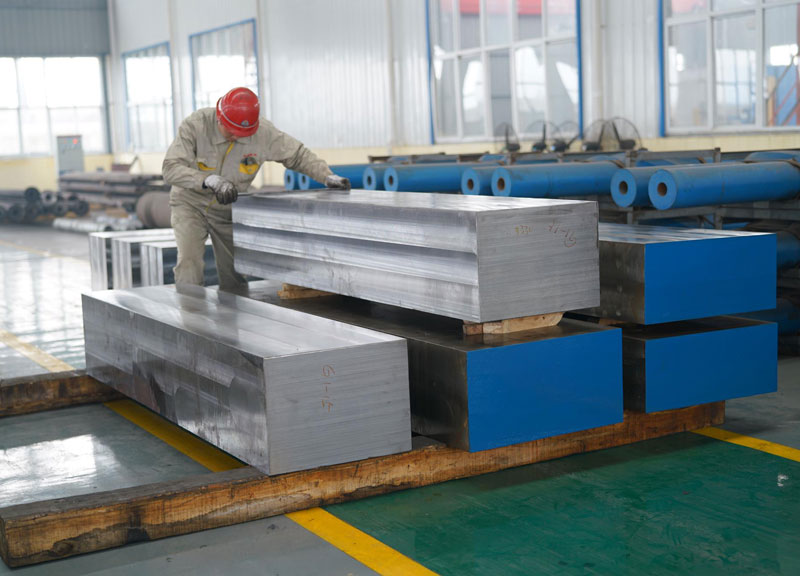
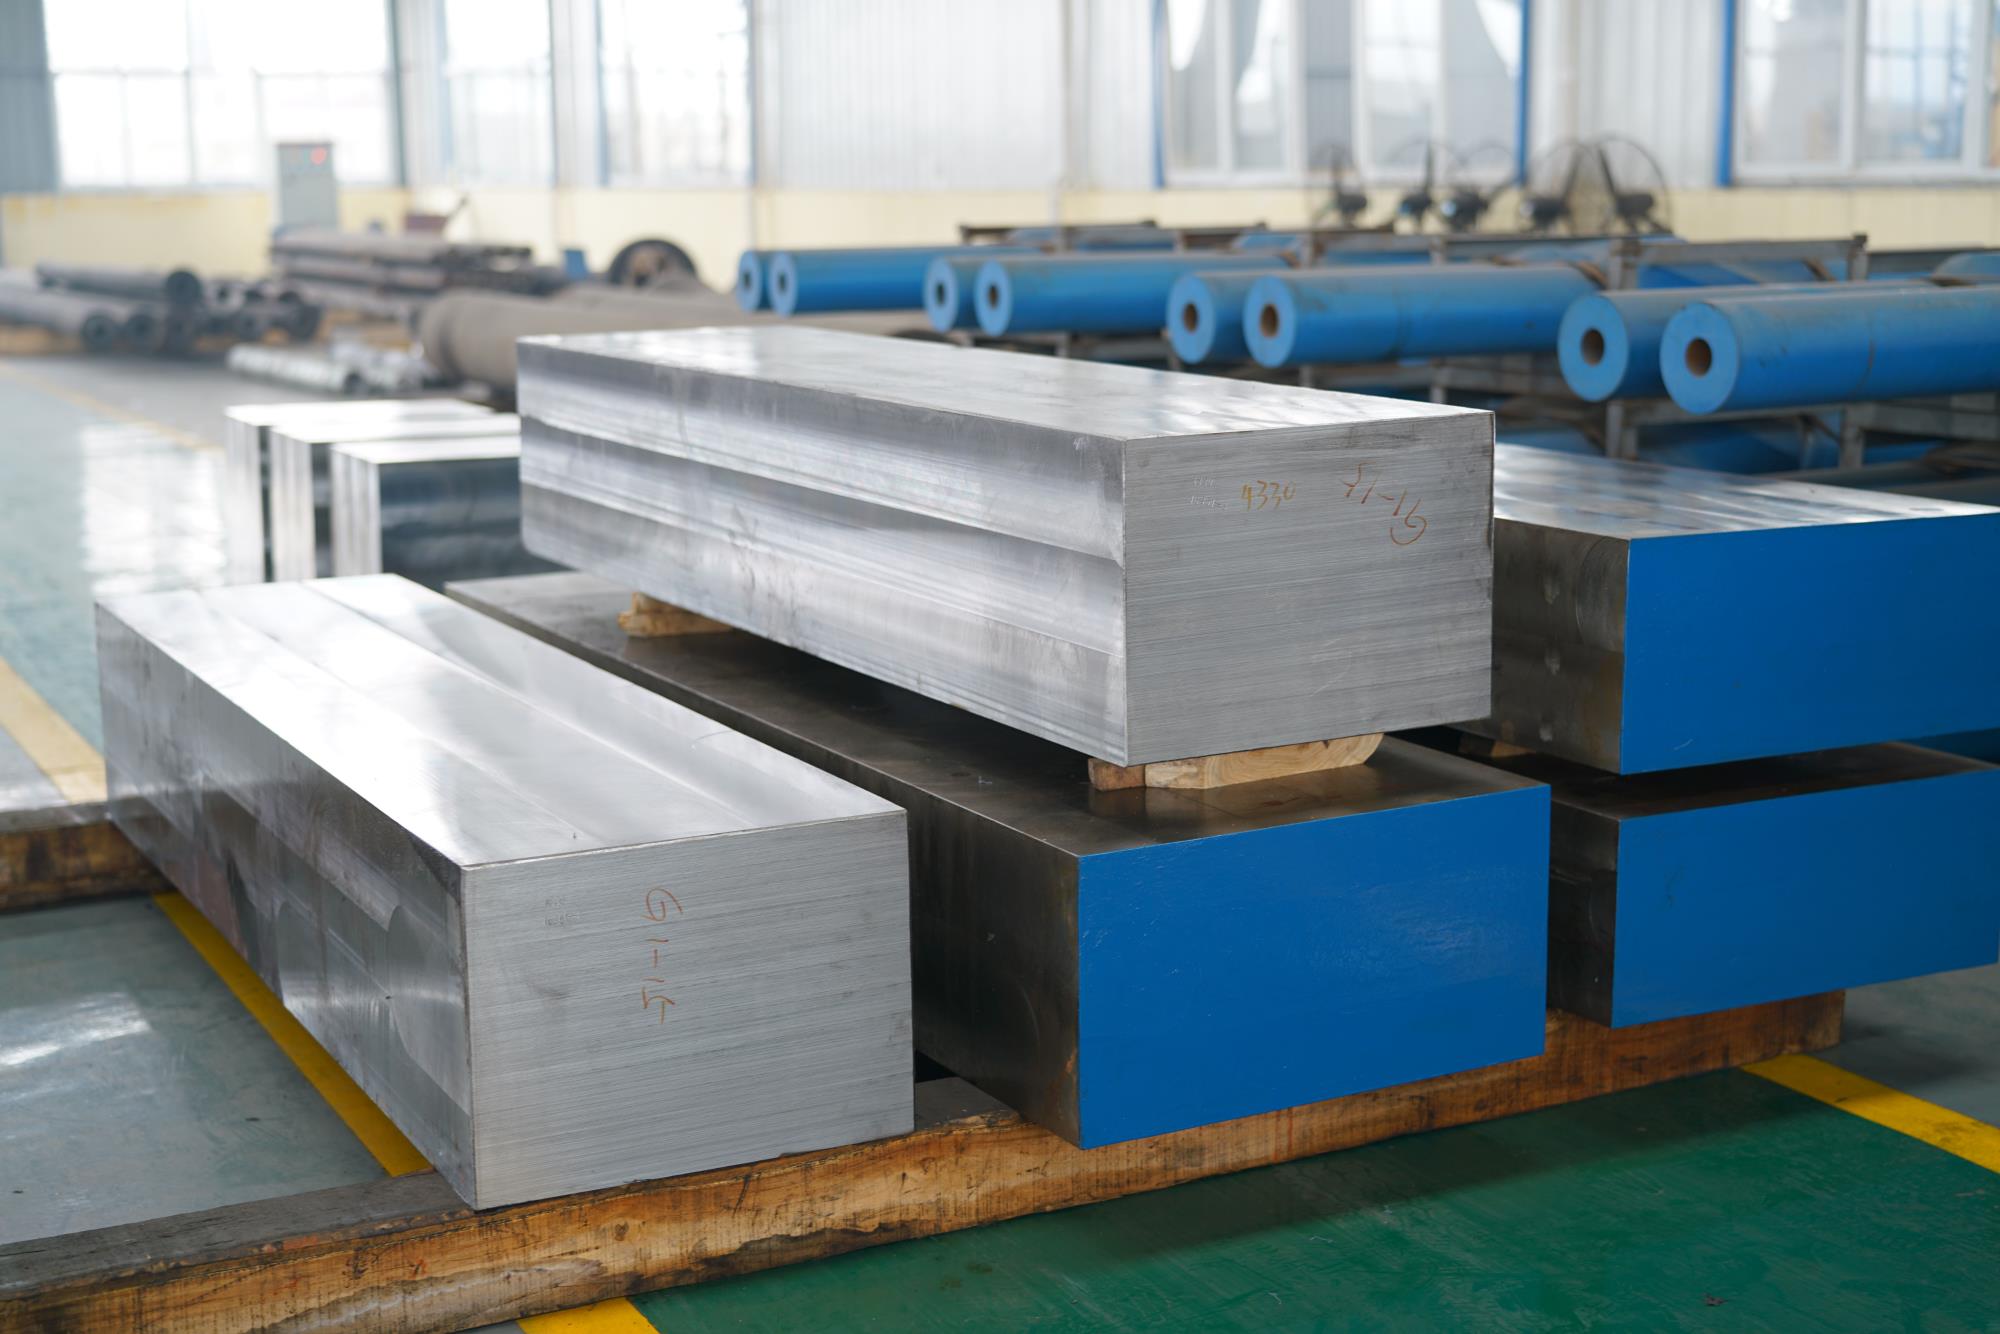
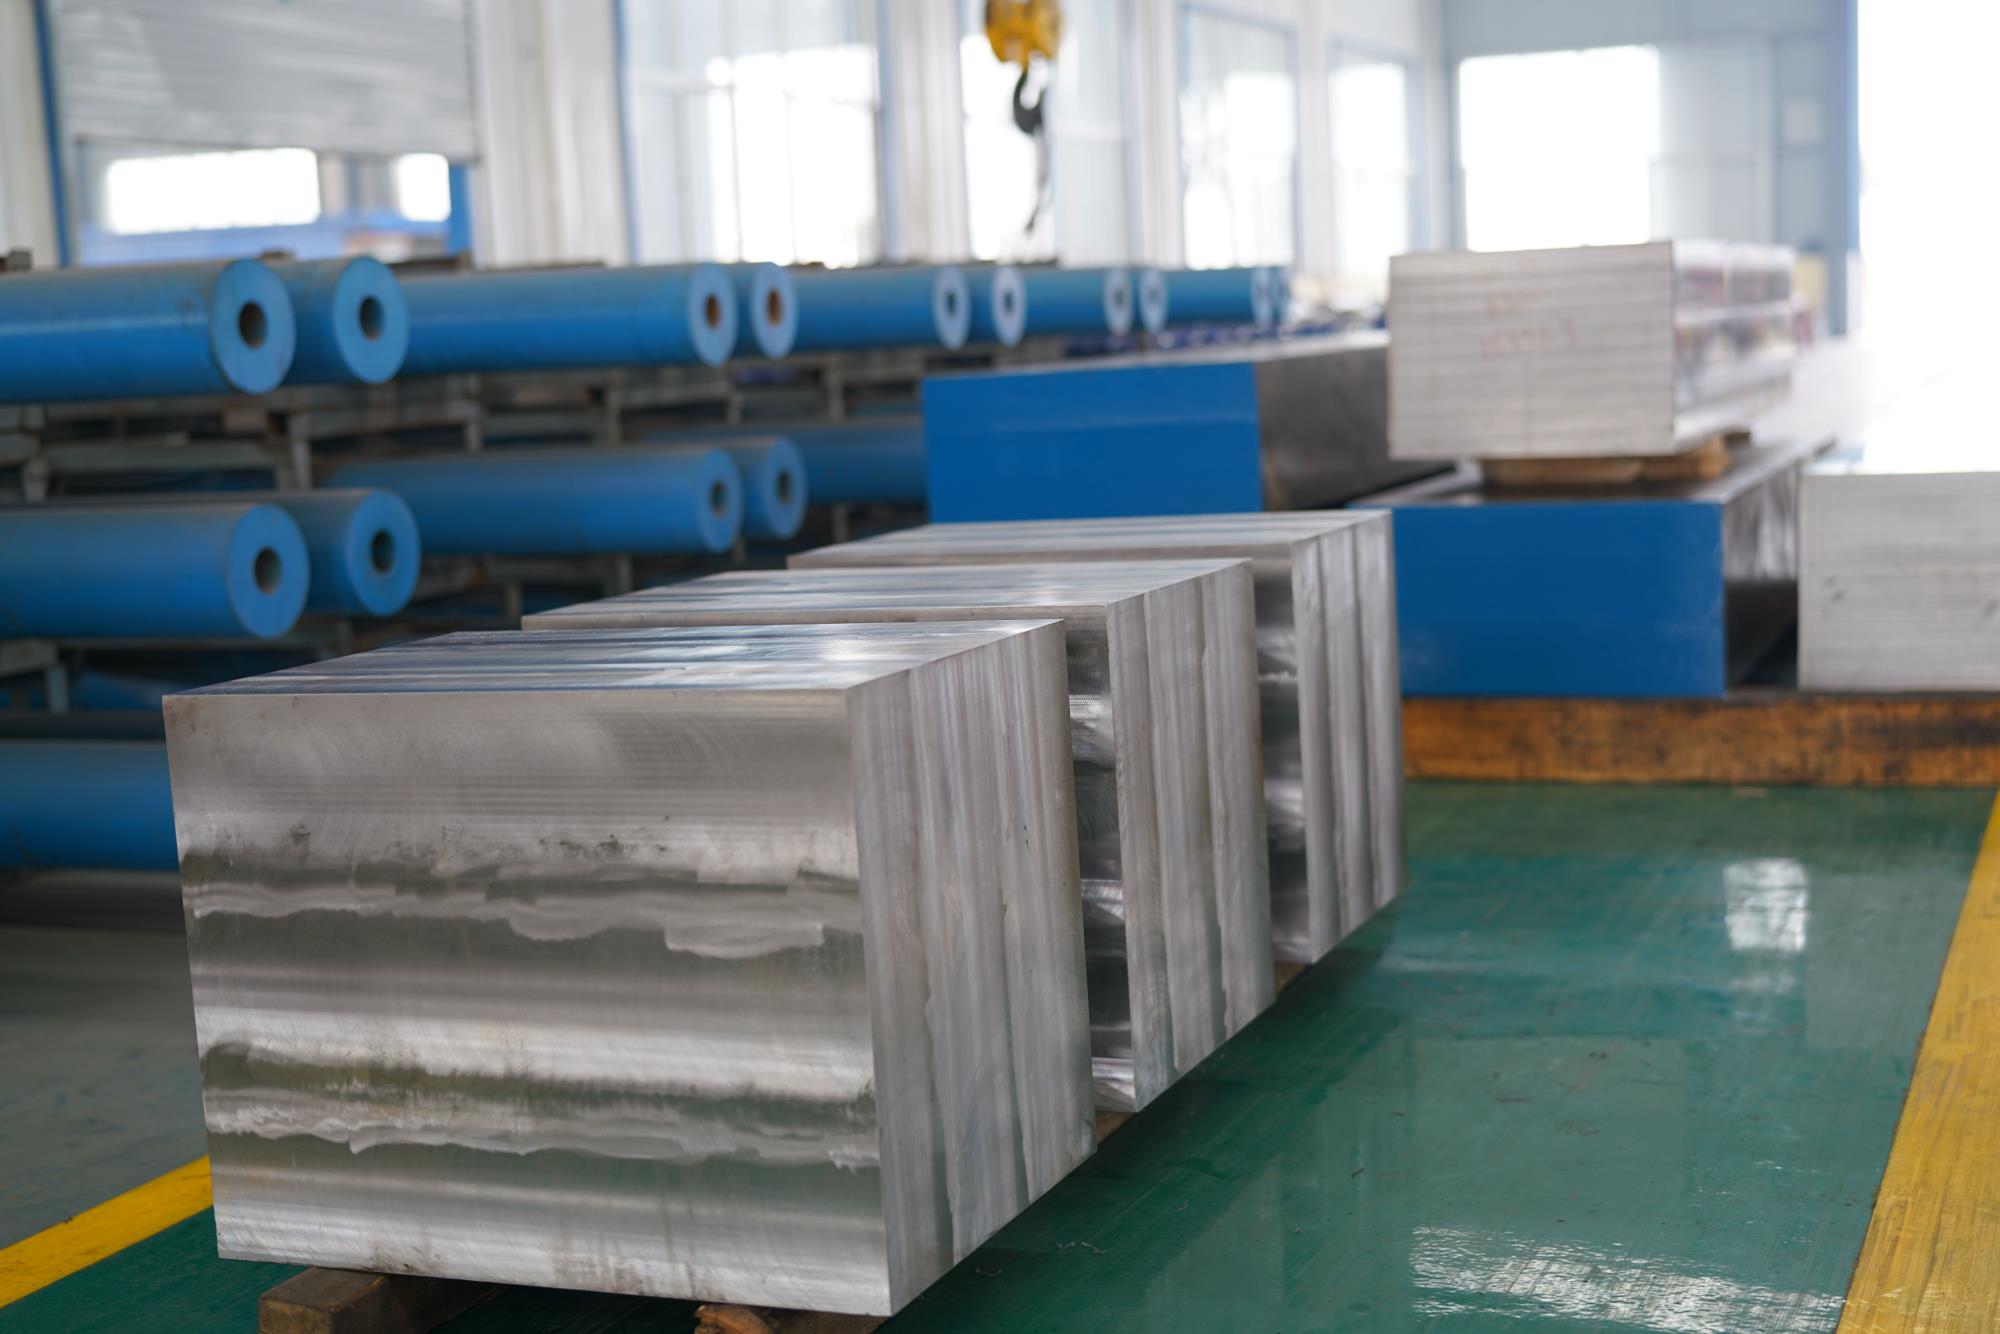
HHF est le fournisseur de blocs de matrices et de moules forgés sur mesure fabriqués en acier de qualité 5CrNiMo, H13, D2, 718 et NAK80, avec une capacité de presse de 10 000 tonnes, des tests ultrasoniques GB/T6402-1991, une vérification complète en laboratoire interne et une utilisation finale comme moules de fonderie sous pression et de forgeage à chaud.
Fabricant de blocs de matrices forgés sur mesure | Fournisseur d'acier à moules 5CrNiMo, H13, D2, 718 | HHF
HHF produit des blocs de matrices forgés sur mesure et des aciers à moules dans des nuances telles que 5CrNiMo, H13, D2, 718, 4Cr13, 4Cr16Mo et NAK80.
Fabriqués sur une presse hydraulique de 10 000 tonnes conforme à la norme GB/T6402-1991 pour les tests ultrasoniques, les blocs de matrices HHF peuvent être utilisés pour le moulage sous pression, le forgeage à chaud, ainsi que pour les applications de moules en plastique où la solidité interne du matériau et la constance de la dureté sont primordiales.
Causes de la défaillance prématurée des blocs de puces et solution HHF
Dans la plupart des cas, les problèmes des blocs-moules ne deviennent visibles qu'après un certain niveau de production. Un bloc en 5CrNMo peut subir plusieurs centaines de cycles de coulée avant que des fissures thermiques ne soient détectées. Il peut s'avérer nécessaire, pour un bloc en H13, de fonctionner à une température ne générant que des contraintes thermiques pour qu'une porosité interne soit mise en évidence lors de l'usinage de finition.
L'analyse des défaillances d'outillage pour travail à chaud met en évidence trois mécanismes d'endommagement principaux : l'usure, la fatigue mécanique et la fissuration, ainsi que la fatigue thermique et la craquelure thermique. L'usure est responsable d'environ 70 % des défaillances, les fissures de fatigue mécanique d'environ 25 %, et la craquelure thermique et la déformation plastique des 3 à 5 % restants. Dans de nombreuses défaillances, le matériau est bien sûr en cause : un durcissement insuffisant du noyau le rendant plus mou que nécessaire, ou un forgeage incorrect entraînant une ségrégation des carbures et de la porosité.
À ce stade, le flux de matière est principalement influencé par les aciers de départ. Nous utilisons soit un four électrique suivi d'un affinage sous vide, soit un affinage sous vide suivi d'une refusion sous laitier électroconducteur afin d'obtenir la nuance d'acier requise pour l'application. Les blocs de matrice sont forgés par notre presse hydraulique de 10 000 tonnes. Un taux de forgeage adéquat permet la rupture des réseaux de carbures et la consolidation interne.
Les pièces cubiques sont soumises à un contrôle par ultrasons conformément à la norme GB/T6402-1991. Les défauts de grande taille ne sont pas tolérés, car leur diamètre ne doit pas excéder 2 mm. Quant aux défauts isolés et dispersés, leur nombre et leur taille sont soumis à des limites strictes.
Avantages de l'acier pour blocs de matrices HHF
Certains atouts sont tout simplement incontournables. Premièrement, le contrôle du forgeage par le rapport de déformation. Si un bloc de très grande section est forgé sans déformation suffisante, il conservera en son cœur la majeure partie de la microstructure des métaux coulés, contrairement aux traitements thermiques ultérieurs. Dans ce cas, le forgeage avec déformation multidirectionnelle, notamment sur une presse de 10 000 tonnes, permet d'obtenir une répartition plus homogène de la microstructure. Deuxièmement, nous proposons différents types d'aciers. Du 5CrNiMo de base aux aciers H13, résistants à l'usure et à l'abrasion, en passant par le D2, pré-durci, le 718 et le NAK80, notre gamme couvre des conditions d'utilisation variées. Troisièmement, tous les tests sont réalisés en interne. Composition, résistance, dureté, contrôle par ultrasons : ces opérations sont effectuées en continu, ce qui nous permet de ne pas attendre de rapports externes.
Le forgeage, le traitement thermique et l'ébauche sont réalisés sur le même site ; le contrôle dimensionnel reste assuré par une seule et même partie.
Blocs de matrices personnalisés
Les conditions d'utilisation des moules varient considérablement. Les moules utilisés pour la fonderie sous pression subissent des contraintes thermiques lors des cycles de production et une érosion du métal due à la coulée du métal en fusion ; la résistance à la fatigue thermique est donc essentielle. Les moules soumis au forgeage à chaud sont frappés à répétition par le marteau et présentent une usure de surface due au frottement à haute température, ce qui exige une combinaison de résistance, de ténacité, d'aptitude à ne pas se fissurer après un chauffage prolongé et de revenu, c'est-à-dire la variation de dureté après le traitement thermique final. Dans le cas des moules en plastique, ils ne sont généralement pas exposés à des conditions aussi extrêmes que leurs homologues métalliques ; les pièces transparentes, en particulier, sont très sensibles aux imperfections ; par conséquent, d'excellentes propriétés de polissage sont indispensables.
Dans notre bureau d'études, nous évaluerons avec vous le type de moule, le matériau de la pièce et la quantité de pièces que vous allez produire, et à partir de là, nous déciderons de la nuance d'acier et du traitement thermique que nous vous recommandons.
Le bloc de matrice pré-trempé permet aux clients qui souhaitent livrer le produit directement à l'atelier d'usinage de sauter l'étape de trempe.
Blocs recuits, ce qui convient aux clients qui effectuent eux-mêmes le traitement thermique.
Composition chimique
| Non. | Grade | C | Et | Mn | Cr | Pour | P | S | Dans | Dans |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 5CrNiMo | 0,50-0,60 | ≤0,40 | 0,50-0,80 | 0,50-0,80 | 0,15-0,30 | ≤0,025 | ≤0,025 | 1,40-1,80 | / |
| 2 | H13 | 0,32-0,45 | 0,80-1,20 | 0,20-0,50 | 4,75-5,50 | 1,10-1,75 | ≤0,025 | ≤0,025 | / | 0,80-1,20 |
| 3 | D2 | 1,40-1,60 | 0,10-0,60 | 0,20-0,60 | 11.0-13.0 | 0,70-1,20 | ≤0,025 | ≤0,025 | / | 0,50-1,10 |
| 4 | 718 | 0,32-0,40 | 0,20-0,80 | 1,00-1,50 | 1,70-2,00 | 0,25-0,40 | ≤0,025 | ≤0,025 | 0,85-1,15 | / |
| 5 | 4Cr13 | 0,36-0,45 | ≤0,60 | ≤0,80 | 12.0-14.0 | / | ≤0,025 | ≤0,025 | / | / |
| 6 | 4Cr16Mo | 0,33-0,43 | ≤1,00 | ≤1,00 | 15.0-17.0 | 13h00-13h30 | ≤0,025 | ≤0,025 | / | / |
| 7 | RECHERCHÉ 80 | 0,05-0,18 | 0,15-1,00 | 1.0-2.0 | 0,20-0,40 | 0,20-0,40 | ≤0,025 | ≤0,025 | 2,30-3,50 | / |
Propriétés mécaniques
| Non. | Grade | Dureté recuite HB | Dureté trempée HRC | Remarques |
|---|---|---|---|---|
| 1 | 5CrNiMo | 197-241 | 53-58 | Acier à matrices de forgeage à chaud à usage général |
| 2 | H13 | ≤235 | ≥60 | Acier à outils pour travail à chaud à haute ténacité |
| 3 | D2 | ≤255 | ≥59 | Acier à outils pour travail à froid à haute résistance à l'usure |
| 4 | 718 | Dureté pré-trempée 30-35 HRC | Dureté 35-40 HRC | Acier pour moules plastiques pré-trempé |
| 5 | 4Cr13 | ≤201 | ≥50 | Acier à moules résistant à la corrosion |
| 6 | 4Cr16Mo | ≤250 | ≥49 | Acier à moules pour miroirs résistant à la corrosion |
| 7 | RECHERCHÉ 80 | 37-43 HRC | Durci par vieillissement, aucune trempe nécessaire | acier pour moules plastiques à miroir élevé |
Exigences techniques
L'écart admissible de la composition chimique est conforme à la norme GB222-84. La méthode de fusion est soit un four électrique suivi d'un affinage sous vide, soit un affinage sous vide suivi d'une refusion sous laitier électroconducteur, selon les spécifications du contrat. Le contrôle par ultrasons est conforme à la norme GB/T6402-1991. Les défauts denses de diamètre équivalent supérieur à φ2 mm sont interdits. Un nombre limité de défauts dispersés est toléré, avec un maximum de 3 défauts de diamètre équivalent compris entre φ2 et φ3 mm et un seul défaut de diamètre équivalent compris entre φ3 et φ4 mm.


Contrôle qualité vérifiable
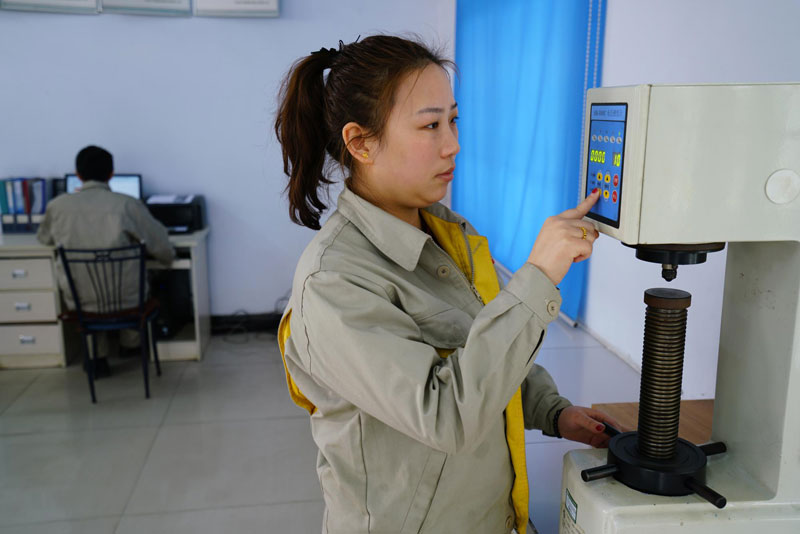
La qualité des blocs-moules n'est pas une promesse, mais le fruit de mesures rigoureuses. Nous sommes certifiés API Q1, API 7-1, CSSC, ISO 9001:2008 et ISO/TS 29001. Notre laboratoire national de classe II, spécialisé en physico-chimie, réalise des essais de traction, des essais de résilience à basse température (jusqu'à -80 °C), des analyses de composition chimique, métallographiques et d'inclusions non métalliques, ainsi que des analyses granulométriques et autres contrôles. Les rapports d'inspection par ultrasons et les analyses physico-chimiques accompagnent chaque lot. Pour toute vérification avant commande, n'hésitez pas à demander des exemples de rapports d'inspection ou à visiter notre laboratoire.
Garantie et service après-vente
Chaque bloc de matrice HHF est garanti 12 mois à compter de la livraison, contre tout défaut de fabrication lié aux matériaux, au forgeage et au traitement thermique. Les problèmes constatés pendant la période de garantie sont résolus par réparation, remplacement ou avoir, conformément aux conditions contractuelles. Les questions techniques reçoivent une réponse sous 24 heures ouvrables. Pour les clients internationaux souhaitant une inspection conjointe par SGS ou BV, nous pouvons organiser une inspection conjointe.
Logistique et livraison
Les blocs de matrices sont lourds et volumineux, leur transport nécessite donc une planification préalable. Nous utilisons un emballage maritime avec traitement antirouille des surfaces usinées. Les points de levage et les dispositifs d'arrimage pour les blocs de grande taille sont confirmés avec le transporteur. Nous expédions depuis Qingdao, Shanghai ou Tianjin selon les conditions FOB, CIF ou DAP. Des photos de l'emballage, les relevés de mesures et les rapports d'inspection accompagnent la marchandise.
Conditions de paiement
Les conditions standard prévoient un acompte de 30 % pour lancer la production et le solde de 70 % avant la livraison. Les clients fidèles et les commandes régulières peuvent convenir d'un crédit documentaire à vue ou d'un paiement partiel contre documents d'expédition. Les virements bancaires et les lettres de crédit sont acceptés.
À propos de HHF
Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) a été fondée en novembre 2004 à Jiyuan, dans la province du Henan. Entreprise nationale de haute technologie, elle dispose d'une usine d'environ 150 mu (environ 9 hectares) équipée de trois grandes lignes de forgeage à matrice ouverte, construites autour d'une presse hydraulique de 10 000 tonnes, ainsi que de deux lignes de forgeage en matrice, de grands centres d'usinage CNC, de lignes de traitement thermique et d'un laboratoire physico-chimique de classe II. Sa capacité de production annuelle atteint 50 000 tonnes de pièces forgées de grande taille, certaines dépassant 30 tonnes. Ses produits sont exportés vers l'Allemagne, les États-Unis, l'Australie, l'Inde, la Russie, le Brésil, l'Afrique du Sud, la Corée du Sud, le Japon et plus de 20 autres pays et régions.

FréquentQuestions fréquemment posées
Dans quel délai un devis peut-il être fourni ?
Dans certains cas, trois jours ouvrables suffisent. Cependant, nous vous demandons de préciser le type de moule, ses dimensions et la qualité du matériau.
Comment gérez-vous la qualité ?
Nous disposons d'une équipe qualité spécialisée qui travaille en étroite collaboration avec la production. Elle contrôle tout, des matières premières à l'expédition des produits finis. L'inspection par ultrasons est réalisée conformément à la norme GB/T6402-1991, et des tests physico-chimiques sont également effectués sur place.
Puis-je voir comment fonctionne votre usine ?
Oui, vous pourrez venir visiter les locaux. Notre équipe technique sera à votre disposition pour en discuter.
Quel est le délai de production estimé ?
Notre processus de fabrication comprend plusieurs étapes : forgeage, ébauche, traitement thermique et finition. Un cycle de production standard dure 45 jours. Les blocs pré-trempés peuvent être expédiés plus rapidement.
Quels modes de paiement acceptez-vous ?
Un acompte de 30 % marque le début de la transaction et les 70 % restants doivent être payés avant la livraison effective des marchandises.
Quelle est la différence entre le 5CrNiMo et le H13 ?
L'acier 5CrNiMo est un acier à outils pour forgeage à chaud économique, utilisé dans de nombreuses applications et adapté aux petites et moyennes séries. L'acier H13, quant à lui, offre une meilleure ténacité et une résistance accrue à la fatigue thermique, ce qui le rend idéal pour les matrices de fonderie sous pression et de forgeage à chaud soumises à des charges élevées.
La 718 est-elle disponible en version pré-rigide ?
Oui. L'acier 718 est généralement fourni à l'état pré-durci avec une dureté allant de 30 HRC à 35 HRC, ce qui le rend usinable directement sans traitement thermique supplémentaire.
Les rapports de test sont-ils inclus avec la livraison des blocs de matrices ?
Bien sûr. Outre la composition chimique et les propriétés mécaniques, nous fournissons également des rapports d'inspection de dureté et d'ultrasons.
De quels ports expédiez-vous vos marchandises ? Qingdao, Shanghai ou, exceptionnellement, Tianjin. Nous acceptons les incoterms FOB, CIF et DAP.
Prêt à démarrer votre projet de bloc de matrice ?
Veuillez nous indiquer le type de moule, ses dimensions, la nuance de matériau et la quantité souhaitée via le formulaire de demande ci-dessous. Notre équipe d'ingénieurs examinera votre demande et vous fera parvenir un devis sous trois jours ouvrés. Si votre projet est encore à ses débuts et que vous n'avez pas encore tous les éléments prêts, envoyez-nous les informations dont vous disposez et nous vous aiderons à le faire avancer. Le choix du matériau, les conditions de traitement thermique et les normes de contrôle sont autant d'éléments que nous pouvons aborder avant de finaliser le cahier des charges. Remplissez le formulaire en bas de cette page et nous vous expliquerons précisément ce que nous pouvons faire et comment nous procéderons.