Corps de soupape HHF forgés : acier 4330V MOD et exigences mécaniques
Corps de soupape HHF forgés : acier 4330V MOD et exigences mécaniques
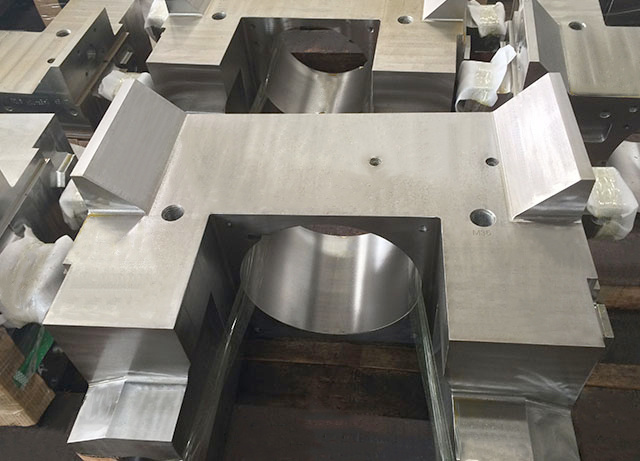
Un corps de vanne est bien plus qu'un simple boîtier pour des composants internes. Ses parois, ses ouvertures, ses surfaces de raccordement et ses cavités internes doivent fonctionner de concert au sein de l'équipement assemblé. Lorsque le composant est fabriqué à partir d'une pièce forgée de grande taille, le choix du matériau et l'usinage ultérieur méritent une attention particulière.
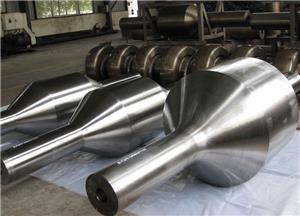
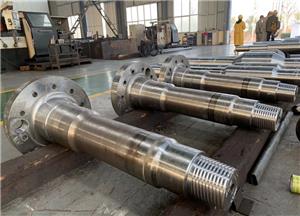
Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) fabrique des pièces forgées de grande précision pour équipements industriels. Sa gamme de corps de vannes comprend des composants aux sections importantes et aux usinages complexes. Pour ce type de pièce, les spécifications du matériau doivent être définies avant la finalisation du processus de fabrication et des exigences de contrôle.
Les données techniques fournies par HHF pour ce corps de vanne indiquent un acier allié 4330V MOD. Sa composition comprend 2,0 à 3,0 % de nickel, 0,80 à 1,10 % de chrome et 0,40 à 0,65 % de molybdène. La teneur en vanadium est comprise entre 0,05 et 0,15 %, tandis que celle en carbone varie de 0,28 % à 0,37 %. Les teneurs maximales en phosphore et en soufre sont toutes deux de 0,015 %.
Les données de composition définissent les limites de contrôle du matériau. Toutefois, pour un corps de vanne forgé, la composition chimique ne constitue qu'un élément du cahier des charges. Les propriétés mécaniques requises et l'état de la pièce finie doivent également être pris en compte au regard du plan approuvé et des critères de réception applicables.
La résistance à la traction minimale indiquée est de 1 033 MPa dans les directions transversale (T) et longitudinale (L). La limite d'élasticité minimale est de 964 MPa dans les deux directions. Les autres propriétés rapportées présentent des différences selon la direction : l'allongement est d'au moins 10,7 % (T) et 15 % (L), tandis que la compression est d'au moins 32 % (T) et 45 % (L). L'énergie d'impact spécifiée est d'au moins 90 J dans la direction transversale et de 50 J dans la direction longitudinale.
Au final, ces valeurs offrent de nombreux points de discussion à l'équipe d'ingénierie et d'approvisionnement concernant les spécifications des matériaux. Les résistances à la traction et à la limite d'élasticité rendent compte de différents comportements mécaniques, mais, associées à l'allongement, à la compression et à l'énergie d'impact, elles apportent des précisions supplémentaires. Les résultats transversaux et longitudinaux doivent être évalués séparément et comparés aux exigences réelles du composant concerné.
La complexité de fabrication persiste même après l'obtention de la forme cible par forgeage. Les corps de vannes peuvent présenter des ouvertures entrecroisées, des zones en retrait, des surfaces de montage et des éléments d'assemblage qui doivent s'emboîter parfaitement avec les pièces opposées. Outre les exigences relatives aux matériaux et au traitement thermique, il convient également de prendre en compte les tolérances d'usinage, la précision dimensionnelle et l'accessibilité pour le contrôle. Les dimensions exactes varient selon le dessin de chaque composant et son utilisation prévue.
HHF dispose de plusieurs divisions de production, notamment en charge du forgeage, du traitement thermique, des équipements pétroliers, de l'usinage et de la refusion sous laitier électroconducteur. Ses installations comprennent également un laboratoire d'essais physico-chimiques ainsi qu'un centre de recherche technique. Ces différentes activités permettent à HHF de réaliser efficacement d'importants travaux de forgeage et de traiter des pièces pour équipements industriels.
Pour les acheteurs de corps de vannes forgés, un cahier des charges technique précis constitue un point de départ essentiel. La nuance d'acier, les propriétés mécaniques requises, les dimensions finales, les modalités d'usinage et la documentation de contrôle doivent être convenues avant le lancement de la production. Ceci permet au fabricant et à l'acheteur de disposer d'une base commune pour évaluer la conformité de la pièce finie aux exigences du projet.